
 供应信息


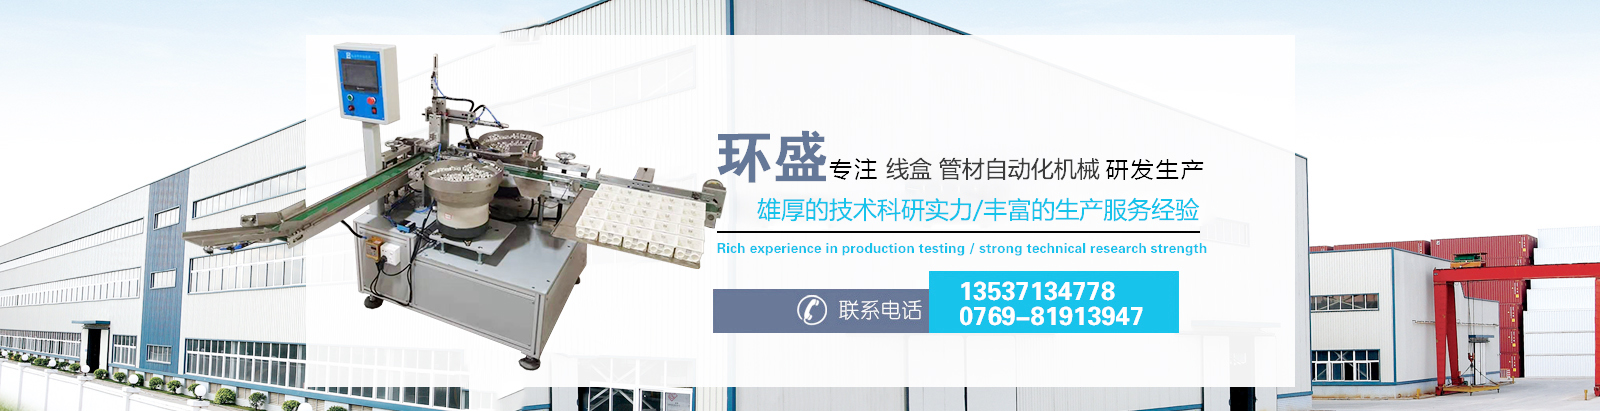
我国生产O型橡胶密封圈的传统方法是采用模压工艺,近几年注压工艺也在我国得到发展和应用。设计注压模具之前,首先要了解注压机型号规格、胶料的有关性能,然后确定模腔的数量。模腔的数量受到模具制造成本、设备容量的限制。模腔分布的原则是各个模腔必须以相同的速度同时充满胶料,一般都采取绕着中心对称分布的方式,采用流道等距离的注压模具设计,使胶料的交联过程相同,加上的硫化温度和硫化时间,可得到质量均匀一致的制品。环盛自动化是一家专门进行销售密封圈装配机的公司,拥有成熟的技术和务实的管理经验,为客户提供优良的密封圈装配机和精致的服务。


在O型圈的压模硫化橡胶全过程中,务必严苛恰当把握硫化橡胶的溫度、時间和工作压力,并随时随地留意硫化橡胶全过程中溫度等主要参数的转变状况,开展相对应解决,不然会导致商品欠硫或过硫。若选用全自动自动控制系统,则全部硫化橡胶全过程会自动保存和操纵,以确保商品做到正硫化橡胶水平。环盛的科学技术水平实力还是比较强劲的,采用的密封圈装配机技术也是国内外较高水平,拥有很多成功的案例,您要是不放心的话可以联系我们,我们把案例发给您看一下,您再进行抉择。
硫化橡胶溫度是橡胶O型密封圈产生硫化橡胶反映的基本上标准之一,它立即危害硫化橡胶速率和产品品质。硫化橡胶溫度高,硫化橡胶速度更快,生产制造;硫化橡胶温度低,硫化橡胶速度比较慢。硫化橡胶溫度系依据而定,在其中的是在于胶种和常用硫化橡胶管理体系。橡胶适合的硫化橡胶溫度一般为143℃--150℃,生成橡胶一般为150℃~180℃。硫化橡胶時间一般依照明确的硫化橡胶溫度,根据实验明确硫化橡胶時间。环盛的密封圈装配机服务的企业已经有很多了,目前来说还没有出现过什么问题,各方面的技术参数也都得到了业内的一致认可,欢迎前来合作。

您好,欢迎莅临环盛机械,欢迎咨询...
 触屏版二维码 |